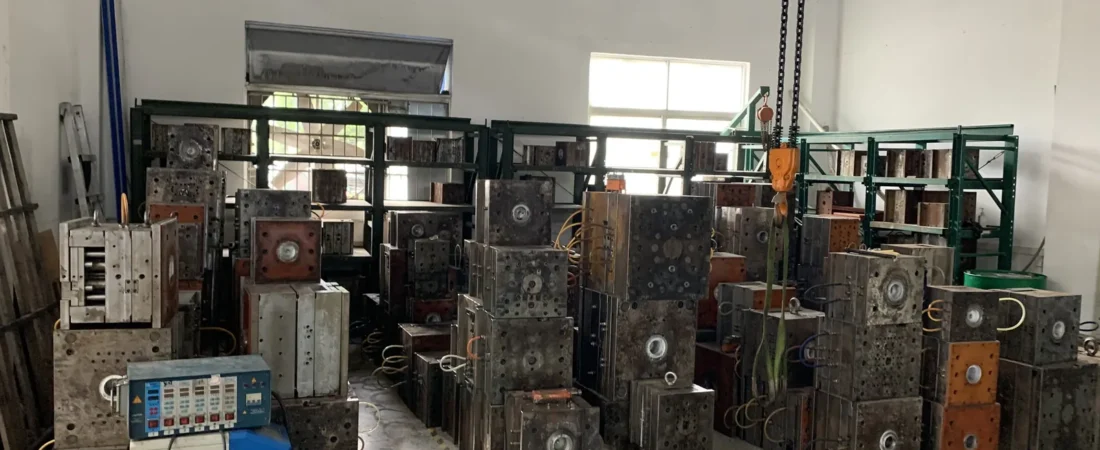
Wir helfen Einkäufern, Spritzgusswerkzeuge zwischen zwei Programmen einsatzbereit zu halten. Nicht die Lagerdauer greift den Stahl an, sondern Kondensat: Bei 26 °C und 80 % relativer Feuchte liegt der Taupunkt bei 22,3 °C – ein ruhendes Werkzeug mit 24 °C Oberfläche hält nur 1,7 °C Abstand zur 3-°C-Regel. Fünf Prüfungen entscheiden über den ersten Schuss.
Niemand ruft uns wegen eines Werkzeugs an, das gerade läuft. Die Anrufe kommen, wenn ein Programm pausiert – und fast immer geht es um die Kalenderzeit: Wie lange darf das Werkzeug stehen, und was richtet ein halbes Jahr im Regal an?
Die eine Seite hält Lagerung für passiv: Stahl altert nicht, das Werkzeug war freigegeben, die nächste Charge sollte wie die letzte aussehen. Die andere Seite trägt laufend Korrosionsschutz auf die Kavitäten auf, hüllt Werkzeuge in VCI-Folie und verschließt die Kühlanschlüsse – Abläufe, die nur Sinn ergeben, wenn etwas Aktives den Stahl angreift.
Die Zahl, die in dieser Debatte fehlt, ist der Taupunkt des Raums. Kühlt der Stahl darunter, bildet sich binnen Stunden ein unsichtbarer Wasserfilm; bleibt er darüber, ist dasselbe Regal unbedenklich. Die Korrosion folgt der Temperaturlücke, nicht dem Kalender.
Wir beantworten deshalb vier Fragen:
- Wann beginnt ein eingelagertes Werkzeug wirklich zu korrodieren?
- Welche Raumbedingungen machen aus einem ruhenden Werkzeug ein nasses?
- Was fangen die fünf Neustart-Prüfungen vor dem ersten Schuss ab?
- Wie sollte die Lagerdauer den Schutz verändern, den ein Einkäufer anfragt?
Aufgebaut auf den Kondensatregeln, die die Beschichtungsindustrie in ISO 8502-4 normiert hat, und auf den Neustart-Prüfungen, die unser Betrieb für eingelagerte Kundenwerkzeuge fährt: Die Uhr startet, sobald der Stahl sich dem Taupunkt des Raums nähert – bei 26 °C und 80 % relativer Feuchte sind das 22,3 °C, ein Werkzeug mit 24 °C liegt also nur 1,7 °C über der 3-°C-Regel –, und fünf Kontrollen (Oberfläche, Trennebene, Auswerfung, Kühlkreisläufe, Erstmuster) entscheiden, ob die Neustart-Charge ausgeliefert wird. Der Kalender stellt die Rechnung. Das Kondensat verursacht den Schaden.
Das Wichtigste in Kürze
- Schadensauslöser: Kondensat setzt ein, sobald die Stahloberfläche unter den Taupunkt fällt – bei 26 °C und 80 % relativer Feuchte sind das 22,3 °C.
- Arbeitsabstand: ISO 8502-4 hält die Oberfläche mindestens 3 °C über dem Taupunkt; ein ruhendes Werkzeug mit 24 °C hält davon nur 1,7 °C.
- Extremfall: Ein Werkzeug mit 22 °C in 30 °C Küstenluft bei 90 % relativer Feuchte liegt 6,2 °C unter dem Taupunkt – sichtbare Schwitzwasserbildung, keine Theorie.
- Neustart-Nachweis: fünf Kontrollen – Stahloberfläche, Trennebene und Entlüftungen, Auswerfung, Kühlkreislauf, Erstmuster gegen die Zeichnung.
- Schutzstufe: an die Lagerdauer skalieren; VCI-Verpackungen sind vom Hersteller für bis zu 2 Jahre Innenlagerung ausgelegt.
Methodik
Hinter diesem Beitrag stehen zwei Arten von Angaben, und sie verdienen unterschiedliches Vertrauen. Die betrieblichen Fakten – dass Kundenwerkzeuge bei uns zwischen zwei Läufen gelagert, gewartet und gepflegt werden und dass jedes eingehende Werkzeug vor Arbeitsbeginn eine dokumentierte Eingangsstufe durchläuft – stammen aus unseren veröffentlichten Fähigkeits- und Leistungsseiten, abgeglichen mit der live abrufbaren Fassung vom 12.10.2026. Kapazitätsangaben folgen derselben Liste: elf Spritzgießmaschinen von 80 bis 450 t, die größte mit Entnahmeroboter, dazu fünf CNC-Bearbeitungszentren.
Die Taupunktwerte sind gerechnet, nicht gemessen. Jeder Wert folgt der Magnus-Näherung mit den von Alduchov und Eskridge 1996 veröffentlichten Konstanten – derselben Formelfamilie, auf der die Taupunkttabelle in ISO 8502-4, Anhang A, beruht; im Bereich von −45 bis 60 °C liegt die Näherung bei rund ±0,35 °C genau. Der Abstand von 3 °C ist die übliche Arbeitsregel der Beschichtungsindustrie aus derselben Norm; einzelne Offshore-Spezifikationen setzen 5 °C an.
Wo eine Praxis Branchenüblichkeit ist und nicht unser dokumentierter Ablauf – Erstmuster je Kavität, Schutzstufen für Verpackungen –, steht das ausdrücklich dabei. Eine eigene Korrosionsstudie zu eingelagerten Werkzeugen haben wir nicht erhoben; dieser Beitrag stützt sich nicht auf eine. Für den entscheidenden Punkt braucht es sie nicht: Die Schwelle ist veröffentlichte Physik, und die Tabelle unten kann jeder nachrechnen.
Warum schwitzt ein warmes Werkzeug im kühlen Raum aus?
Weil ein Werkzeug lange kalt bleibt, nachdem es nicht mehr kalt aussieht. Am Ende eines Laufs schaltet das Kühlwasser ab, doch das Werkzeug hält eine große gekühlte Stahlmasse; Oberflächen nahe der Wasserkanäle liegen stundenlang einige Grad unter der Raumtemperatur. Luft trägt immer Feuchtigkeit, und der Taupunkt ist die Temperatur, bei der diese Feuchtigkeit nicht mehr gebunden bleibt – jede Fläche darunter zieht Wasser.
Industrielle Beschichter kennen genau dieses Risiko an genau diesem Werkstoff und haben es aufgeschrieben. ISO 8502-4 dient dazu, die Wahrscheinlichkeit von Kondensat auf Stahl vor dem Beschichten abzuschätzen, und veröffentlicht den Taupunkt als Funktion von Lufttemperatur und relativer Feuchte. Die folgende Tabelle ist mit derselben Formelfamilie gerechnet.
| Lufttemperatur | Taupunkt bei relativer Feuchte von | ||||
|---|---|---|---|---|---|
| in °C | 50 % | 60 % | 70 % | 80 % | 90 % |
| 34 | 22,1 | 25,1 | 27,8 | 30,1 | 32,1 |
| 30 | 18,4 | 21,4 | 23,9 | 26,2 | 28,2 |
| 26 | 14,8 | 17,6 | 20,1 | 22,3 | 24,2 |
| 22 | 11,1 | 13,9 | 16,3 | 18,4 | 20,3 |
| 18 | 7,4 | 10,1 | 12,4 | 14,5 | 16,3 |
Suchen Sie eine Zelle heraus: Eine 26 °C warme Halle bei 80 % relativer Feuchte benetzt jeden Stahl unter 22,3 °C. Ein Werkzeug direkt aus dem Kühlwasser liegt noch tiefer.
Von der letzten Schussabgabe bis zum kühlen Abend kann sich die Lücke binnen einer Stunde schließen. Wie schnell, bestimmt die Feuchte.
Die Tabelle unterstellt ruhende Luft, gleichmäßige Temperaturen und blanken Stahl. Zugluft, Türverkehr und feuchtehaltende Restfilme verschieben die reale Schwelle.
Auf welcher Seite der 3-°C-Regel steht Ihr eingelagertes Werkzeug?
Beschichter beantworten diese Frage vor jeder Schicht: Keine Beschichtung kommt auf Stahl, der weniger als 3 °C über dem Taupunkt liegt, weil eine feuchte Oberfläche die Haftung zerstört. Ein eingelagertes Werkzeug stellt dieselbe Prüfung mit höherem Einsatz – niemand schaut in die Kavität, bis das erste fehlerhafte Teil auftaucht. Die folgenden Szenarien nehmen gewöhnliche Betriebsbedingungen und stellen eine Frage: Liegt der Stahl weit genug über dem Taupunkt?
| Raumbedingungen | Taupunkt | Werkzeugoberfläche | Abstand | Was das bedeutet |
|---|---|---|---|---|
| 26 °C, 80 % rF | 22,3 °C | 20 °C, gekühlte Zonen direkt nach Stillstand | −2,3 °C | Wasserfilm – Kondensat setzt sofort ein |
| 30 °C, 90 % rF | 28,2 °C | 22 °C kaltes Werkzeug, Küstensommer | −6,2 °C | sichtbare Schwitzwasserbildung |
| 22 °C, 55 % rF | 12,5 °C | 12 °C gekühlter Kern, „trockener“ Betrieb | −0,5 °C | auch im trockenen Betrieb schwitzen kalte Kerne |
| 26 °C, 80 % rF | 22,3 °C | 24 °C nach einer Stunde Stillstand | +1,7 °C | unter der 3-°C-Regel – weiterhin gefährdet |
| 18 °C, 50 % rF | 7,4 °C | 24 °C warmes Werkzeug, beheizte Halle | +16,6 °C | komfortabler Abstand |
Negative Abstände bedeuten einen Wasserfilm. Ein Wasserfilm auf blankem Stahl bedeutet Flugrost bis zur Morgenschicht.
Gekühlte Kerne sind die Falle, die man benennen sollte. Ein Betrieb, der sich trocken anfühlt, benetzt einen 12 °C kalten Kern über Nacht.
Diese Abstände stammen aus der Praxis der Lackierhalle, nicht aus Spritzgießversuchen. Die Stahlphysik ist identisch; gefährlicher wird es hier durch die Lücke bis zur Prüfung nach der Lagerung.
Was fangen die fünf Prüfungen vor dem Neustart ab?
Schutz und Nachweis sind zwei verschiedene Aufgaben. Korrosionsschutz hält das Wasser während der Lagerung vom Stahl fern; die Neustart-Prüfung belegt, dass nichts daran vorbeigekommen ist, während das Werkzeug stand. Jedes Werkzeug, das hier ankommt, durchläuft eine dokumentierte Eingangsprüfung, und ein aus unserem Lager zurückkehrendes Kundenwerkzeug passiert dasselbe Tor. Vier der fünf Kontrollen sind Sicht- und Funktionsprüfungen; die fünfte liefert einen Beleg zum Ablegen – so wie ein Erstmuster in jedem Prüfbericht.
| Prüfung | Was sie abfängt | Wie ein Bestehen aussieht |
|---|---|---|
| Stahloberfläche und Kavitäten | Kondensatfilm, Flugrost, beginnende Narbenbildung in der Textur | kein Film auf dem weißen Wischtest; kein Grauschleier im Streiflicht |
| Trennebene und Entlüftungen | über die Stillstandszeit ausgehärtete Rückstände; Hochstellen, die Grate abzeichnen | Flächen sitzen sauber auf; Entlüftungen nach einem Messingbürstenstrich offen |
| Auswerfung, Schieber, Führungen | zu Lack eingetrocknetes Fett; durch Feuchtewechsel klemmende Stifte | Platte läuft von Hand über den vollen Hub zurück, ohne zu klemmen |
| Kühlkreisläufe | stehendes Wasser, Kesselstein, in den Anschlüssen vergessene Stopfen | beide Kreisläufe fließen klar; nach dem Ablassen bleibt nichts stehen |
| Erstmuster gegen Zeichnung | alles, was die Sichtprüfung nicht sieht | ein Schuss je Kavität, jedes Maß im Bericht (je Kavität ist branchenüblich) |
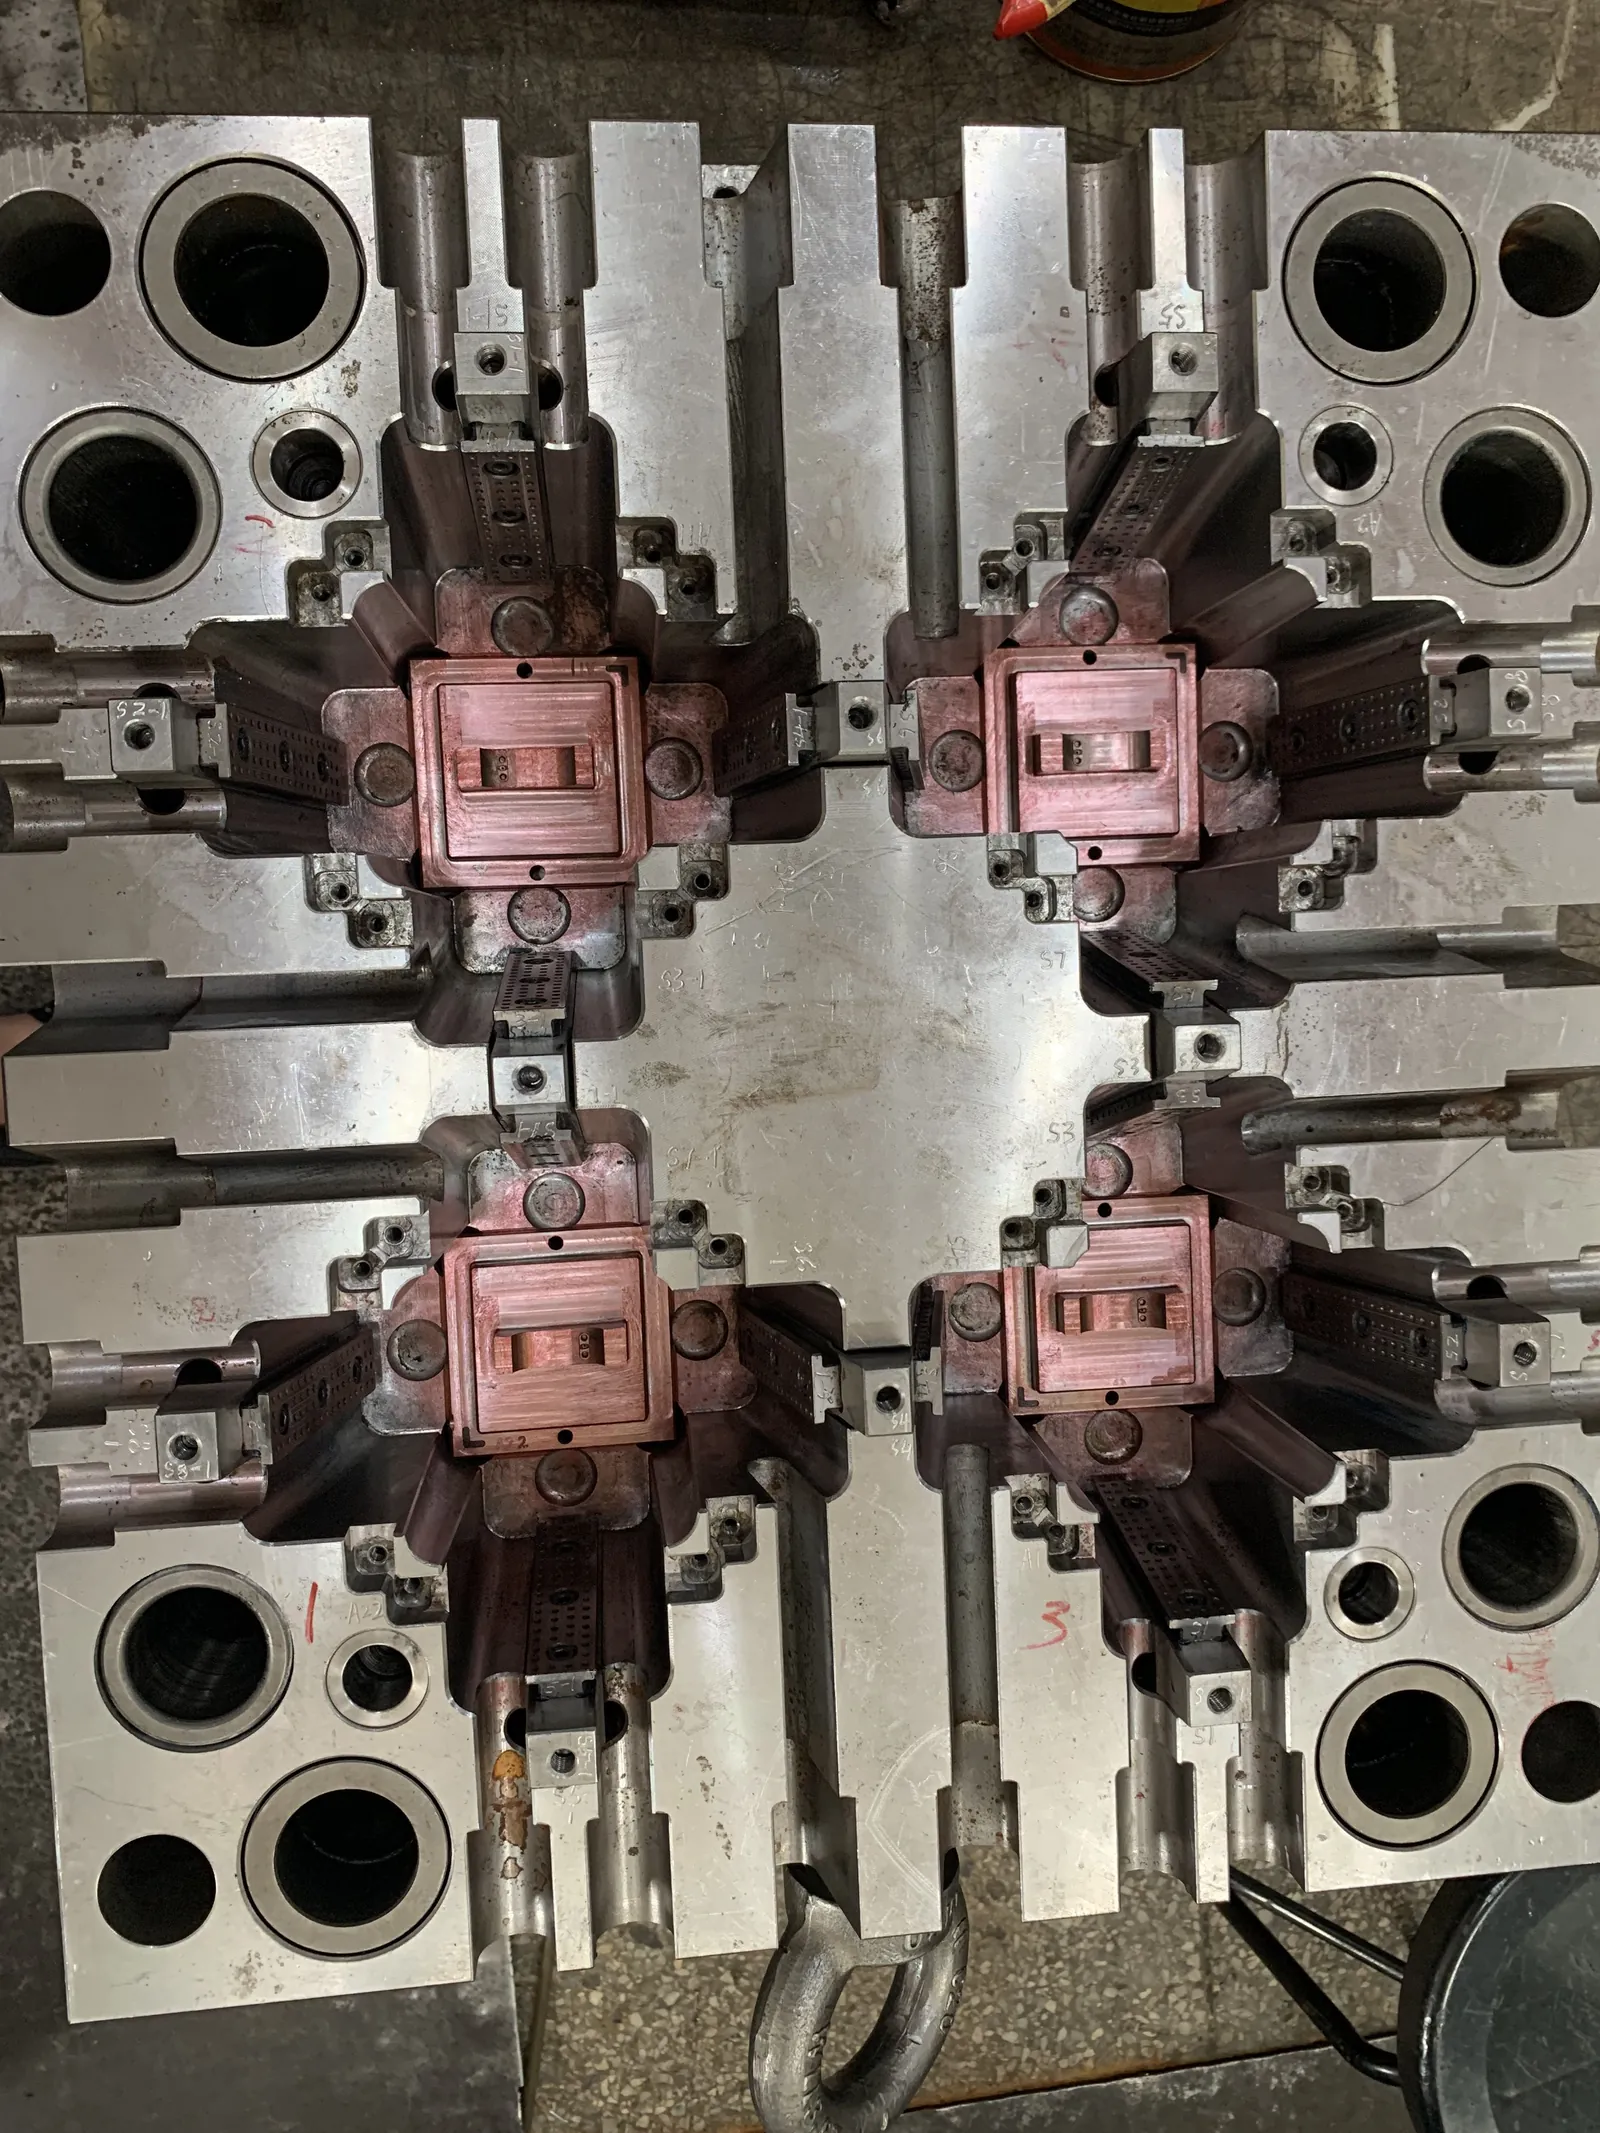
Die ersten vier sind Prüfungen. Die fünfte ist der gemessene Nachweis, den der Einkäufer behält.
Die Fertigung hier protokolliert Prozessparameter Charge für Charge; ein Neustart zieht seine Einstellung also aus dem hinterlegten Protokoll des letzten guten Laufs. Das Werkzeug kommt mit Zahlen an die Maschine zurück, nicht mit Vermutungen.
Wie sollte die Lagerdauer den Schutz verändern, den Sie anfragen?
Korrosionsschutz ist kein einzelnes Produkt. Lieferanten staffeln den Schutz danach, wie lange der Stahl überleben muss, und die Stufe bestimmt sowohl Kosten als auch Reinigungsaufwand. Die Spannen unten sind Lieferantenangaben und keine Hausdokumente – genau deshalb kann ein Einkäufer einen Lohnfertiger darauf festlegen, indem er das Lagerfenster ins Lastenheft schreibt.
| Lagerdauer | Schutzpraxis | Quellenhinweis |
|---|---|---|
| Tage bis Wochen | leichter Ölfilm auf dem Stahl, Werkzeug geschlossen gelagert, Anschlüsse verschlossen | Lieferantenangabe (Stoner Molding Solutions) |
| 1–6 Monate | Hartfilm-Korrosionsschutz oder Wachs auf den Kavitäten, VCI-Umhüllung, Trockenmittel im geschlossenen Raum | Lieferantenangabe (Stoner Molding Solutions) |
| 6–24 Monate | für Langzeit-Innenlagerung ausgelegte VCI-Verpackung, regelmäßige Nachsicht, vollständige Neukonservierung nach jedem Probeversuch | Herstellerangabe: VpCI-277 bis 2 Jahre im Innenbereich (Cortec Corporation) |
| jede Dauer | Kühlkreisläufe vor dem Einlagern entleeren und trocknen | Lieferantenangabe (Stoner Molding Solutions) |
Passen Sie den Film an den Kalender an. Schweres Wachs über zwei Wochen Stillstand verschwendet Reinigungszeit; leichtes Öl über zwei Jahre verschwendet das Werkzeug.
Was auf dem Stahl liegt, kommt vor dem ersten Schuss herunter. VCI-Folie im geschlossenen Werkzeug ist die konstruierte Ausnahme – sie schützt, ohne die Formflächen zu berühren.
Grenzen dieser Angaben
Die berechneten Werte gelten für ruhende Luft, gleichmäßige Temperatur und unbeschichteten Stahl. Eine laufende Halle erfüllt keine dieser Bedingungen: Türverkehr bewegt die Feuchte, Zugluft kühlt Ecken aus, und Restfilme halten Wasser an der Oberfläche. Messen Sie den Abstand am Werkzeug, nicht am Thermostat.
Die 3-°C-Regel, die Magnus-Konstanten und die Dauerangaben für VCI-Verpackungen sind veröffentlichte Normen und Herstellerdokumente – keine Messwerte aus unserem Haus. Eine eigene Untersuchung zur Korrosionsrate eingelagerter Werkzeuge existiert nicht, und nichts in diesem Beitrag darf als eine solche zitiert werden.
Was das für Ihre Anfrage bedeutet
Die Lagerung rechnet nicht nach Monaten ab. Sie rechnet in dem Moment ab, in dem warmer Stahl auf kühle, feuchte Luft trifft – und die Rechnung bekommt die Seite, die das Lagerfenster nicht schriftlich fixiert hat.
Wir helfen Einkäufern, Werkzeuge zwischen zwei Programmen bereit zu halten: Lagerung und Wartung für Kundenwerkzeuge im eigenen Haus, eine dokumentierte Neustart-Prüfung für jedes Werkzeug, das vom Regal kommt, und Serienfertigung auf elf Maschinen von 80 bis 450 t mit einer zur Projektgröße passenden Maschinenklasse.
Erst die Oberfläche schützen, dann das Lagerfenster im Lastenheft fixieren, dann prüfen, was das Werkzeug mitbringt: diese Reihenfolge macht den Neustart berechenbar. Trocken | Geprüft | Startklar.
Nennen Sie uns Zeichnungssatz und geplantes Lagerfenster – per Mail an info@hongqiangmould.com oder über den WhatsApp-Kontakt auf jeder Seite; das Angebot folgt innerhalb von 24 Stunden.
Häufige Fragen
Wie lange kann ein Spritzgusswerkzeug eingelagert werden, ohne Schaden zu nehmen? Eine feste Frist gibt es nicht – nicht die Dauer, sondern Kondensat entscheidet. Ein trocken, geschlossen und mit der zur Lagerdauer passenden Schutzstufe konserviertes Werkzeug kann jahrelang stehen. Ein warmes Werkzeug in kühler, feuchter Luft beginnt dagegen schon Stunden nach dem Stillstand zu korrodieren; entscheidend sind Schutzstufe und Neustart-Prüfung.
Ab welcher Luftfeuchte beginnt ein eingelagertes Werkzeug zu rosten? Eine einzelne Prozentzahl gibt es nicht. Korrosion setzt ein, sobald die Stahloberfläche den Taupunkt des Raums erreicht: Bei 26 °C und 80 % relativer Feuchte liegt er bei rund 22,3 °C, ein Werkzeug mit 22 °C Oberfläche schwitzt also auch in einem Raum, der trocken wirkt. ISO 8502-4 hält den Stahl mindestens 3 °C über dem Taupunkt.
Was muss vor dem Neustart eines eingelagerten Werkzeugs passieren? Fünf Dinge: den Stahl per Wischtests auf Film und Flugrost prüfen, Trennebene und Entlüftungen freimachen, Auswerfung und Schieber auf Freigängigkeit kontrollieren, beide Kühlkreisläufe auf Durchfluss prüfen und ein Erstmuster gegen die Zeichnung messen. Die Konservierung kommt vorher vom Stahl herunter, sonst wandert sie auf die Teile.
Muss Korrosionsschutz vor Produktionsbeginn entfernt werden? Ja. Korrosionsschutz ist darauf ausgelegt, am Stahl zu haften; was in der Kavität haftet, zeichnet sich auf den Teilen ab. Reinigen Sie Kavitäten und Kerne, wischen Sie die Trennebene ab und fahren Sie ein Erstmuster, bevor Sie die Charge einplanen. Eine VCI-Umhüllung im geschlossenen Werkzeug ist die Ausnahme: Sie schützt, ohne die Formflächen zu berühren.