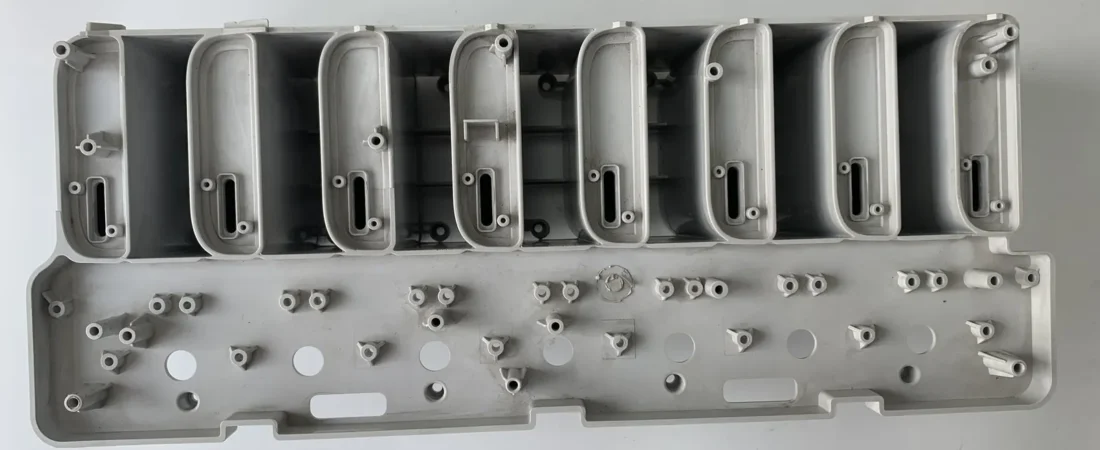
Wir helfen Einkäufern, aus freigegebenen Mustern eine belastbare Serie zu machen: Werkzeugbau, Probespritzversuch und CMM-gestützte Prüfberichte aus einem Haus. Nach ISO 2859-1 nimmt eine Stichprobe von 80 Teilen aus einer Charge von 501–1.200 Stück bei AQL 1,0 noch 2 fehlerhafte Teile an: ein bestandenes Prüfprotokoll ist eine Stichproben-Entscheidung, keine Null-Fehler-Zusage. Hier steht, welche Prüfung welchen Nachweis liefert.
Über die Aussagekraft eines bestandenen Prüfprotokolls besteht weiterhin Unsicherheit – auf beiden Seiten des Tisches.
Auf der einen Seite lesen Einkäufer ein Prüfprotokoll als Beleg dafür, dass kein fehlerhaftes Teil das Werk verlassen hat. Auf der anderen Seite ist jede Annahmestichprobe nach ISO 2859-1 darauf ausgelegt, eine festgelegte Zahl fehlerhafter Teile anzunehmen – bewusst, mit veröffentlichten Zahlen.
Der Widerspruch liegt woanders: Toleranzklassen wandern selbstverständlich in ein Lastenheft, Stichprobenpläne selten. Die Annahmezahl – der Wert, ab dem eine Charge durchfällt – bleibt unsichtbar, bis ein Streitfall beginnt.
Wir beantworten deshalb vier Fragen:
- Was belegt jeder Schritt einer dokumentierten Prüfsequenz tatsächlich?
- Warum darf eine Stichprobe von 80 Teilen 2 fehlerhafte Teile annehmen und trotzdem bestehen?
- Worin unterscheidet sich die Erstmusterprüfung von der Maßstichprobe?
- Was muss im Lastenheft stehen, damit der Bericht zur Erwartung des Einkäufers passt?
Die Kurzantwort: Eine Stichprobe von 80 Teilen aus einer Charge von 501–1.200 Stück besteht bei AQL 1,0 mit 2 fehlerhaften Teilen und fällt ab 3 durch. Sechs Prüfschritte – Wareneingang, Erstmuster, Maßstichprobe, Prozessüberwachung je Charge, Endprüfung und der Bericht selbst – entscheiden, was dieses Bestehen bedeutet. Wer den Plan vorab freigibt, bekommt einen Bericht, der zu den Teilen passt.
Das Wichtigste in Kürze
- Stichprobenumfang: 80 Teile aus einer Charge von 501–1.200 Stück bei allgemeiner Prüfstufe II, Einfachstichprobe.
- Annahmezahl: Bei AQL 1,0 nimmt diese Stichprobe 2 fehlerhafte Teile an; ab 3 fällt die Charge durch.
- Erstmuster: ein Teil je Kavität bei Mehrkavitätenwerkzeugen, gemessen gegen jedes Zeichnungsmaß.
- Chargenprotokoll: Prozessparameter werden je Charge aufgezeichnet – ein Wiederholauftrag startet mit Daten statt mit Erinnerung.
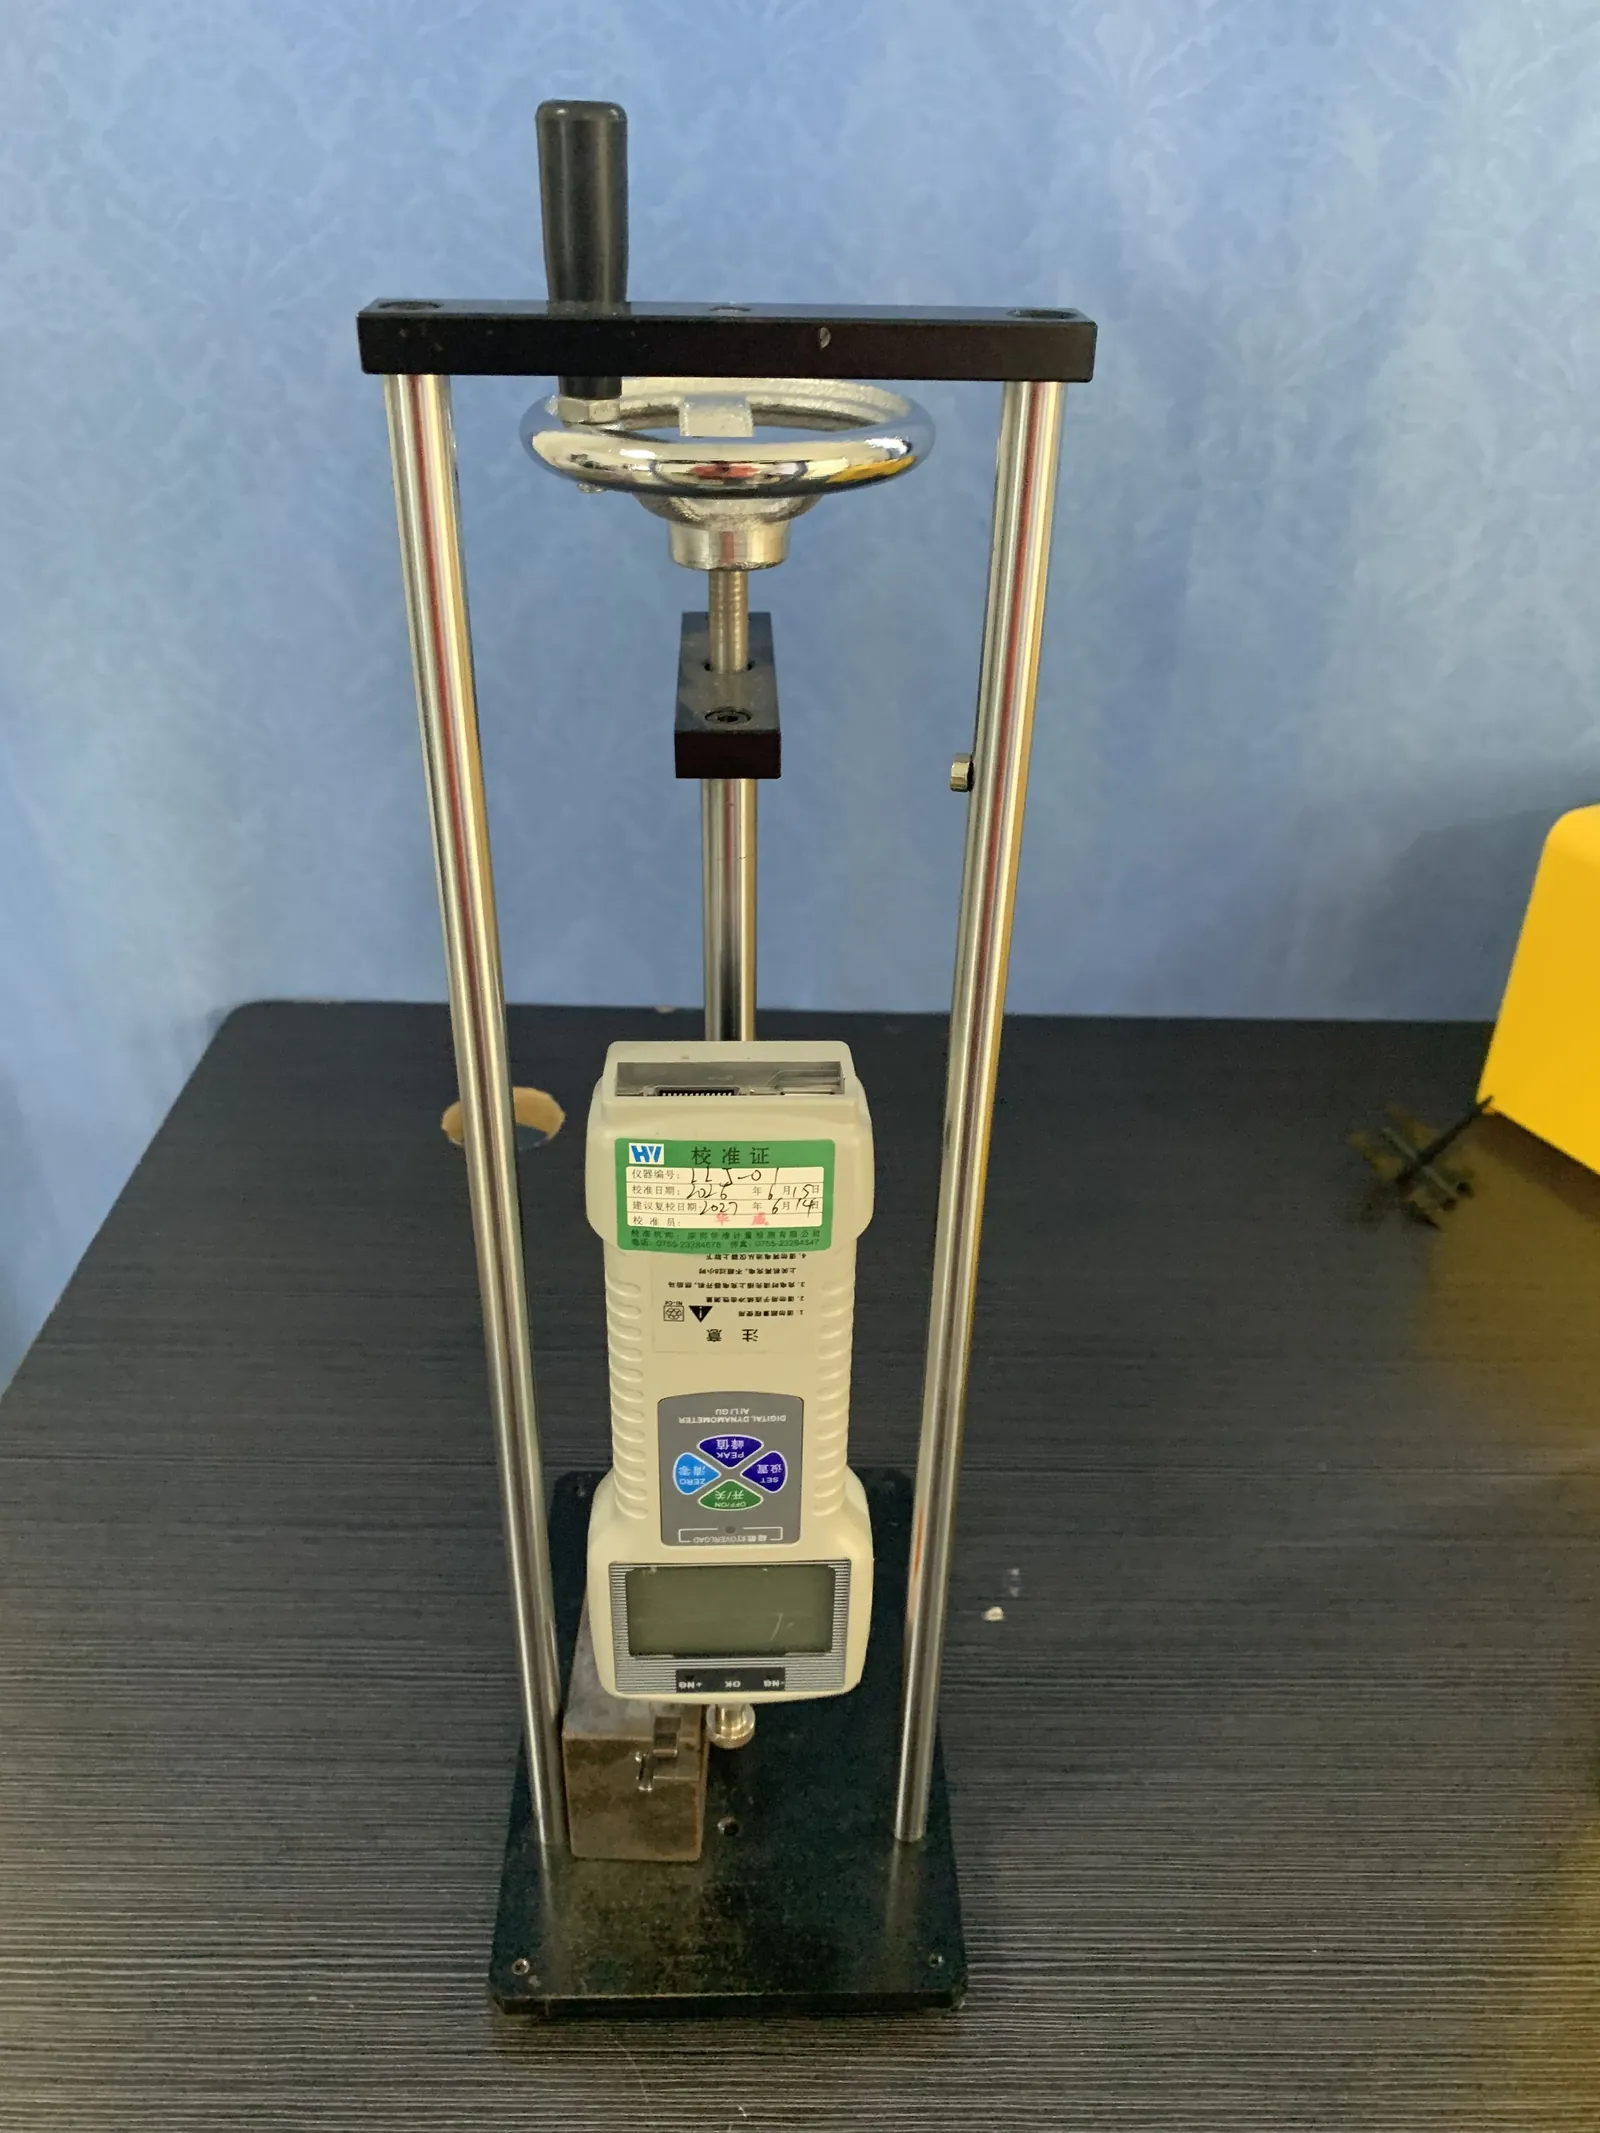
- Messtechnik: Brücken-CMM, 2D-Bildmessung und Zugprüfmaschine stützen die Zahlen im Bericht.
- Lastenheft-Klausel: Standard, Prüfstufe und AQL benennen – Angebot binnen 24 Stunden nach Erhalt Ihrer 2D-/3D-Zeichnungen.
Methodik
Die sechsstufige Sequenz, um die es hier geht, ist der dokumentierte Ablauf unseres Betriebs; sie steht auf unserer Seite zu Spritzgussleistungen und wurde am 09.10.2026 gegen die dort veröffentlichte Fassung abgeglichen. Auch die Geräteliste – Brücken-CMM, 2D-Bildmessmaschine, Zugprüfmaschine – stammt aus diesen Seiten. Als Kapazität führen wir die veröffentlichte Maschinenliste: elf Spritzgießmaschinen zwischen 80 und 450 t, dazu fünf CNC-Bearbeitungszentren.
Die Stichprobenzahlen entsprechen ISO 2859-1, Tabelle 2-A, wiedergegeben im SATRA Technology Bulletin (Mai 2020) und gegengeprüft an einer zweiten veröffentlichten AQL-Referenztabelle. Wir zitieren die Werte der Norm; nachgemessen haben wir sie nicht. Wo eine Praxis übliche Branchenanwendung ist und nicht unser dokumentierter Ablauf – etwa die Messung je Kavität beim Erstmuster –, steht ausdrücklich „branchenüblich“ dabei.
Eine eigene Fehlerraten-Erhebung über unsere Chargen haben wir nicht durchgeführt, und dieser Text behauptet keine. Für den Punkt, um den es geht, genügen die veröffentlichten Tabellen: was ein Stichprobenplan zulässt und was er offen lässt.
Was belegt jeder der sechs Prüfschritte?
Jeder Schritt beantwortet genau eine Frage und hinterlässt genau einen Nachweis. Die folgende Struktur ist die Grundlage, gegen die wir jedes Programm dokumentieren.
| Stufe | Beantwortete Frage | Erzeugter Nachweis |
|---|---|---|
| 01 Wareneingangsprüfung Werkzeug | Kam das Werkzeug vollständig und wie freigegeben an? | Wareneingangsprotokoll Werkzeug |
| 02 Erstmusterprüfung | Fertigt das Werkzeug ein Teil nach Zeichnung? | Erstmusterbericht |
| 03 Maßstichprobe | Hält die Charge die Zeichnung noch? | Protokoll der Maßstichprobe |
| 04 Prozessüberwachung | Bleiben die Parameter Charge für Charge im Fenster? | Parameter je Charge aufgezeichnet |
| 05 Endprüfung vor Verpackung | Was genau wird versandt? | Endprüfprotokoll |
| 06 Prüfbericht | Was behält der Einkäufer in der Hand? | Bericht je Vereinbarung im Lastenheft |
Fünf Schritte sichern das Teil. Der sechste sichert den Nachweis.
Weil die Parameter jeder Charge aufgezeichnet werden, beginnt ein Wiederholauftrag mit Daten statt mit Erinnerung. Und der Bericht folgt der Vereinbarung aus Ihrem Lastenheft – genau deshalb gehört der Stichprobenplan dorthin.
Warum nimmt eine Stichprobe von 80 Teilen 2 fehlerhafte Teile an?
Weil der Plan genau dafür ausgelegt ist. ISO 2859-1 definiert AQL als den schlechtesten noch tolerierbaren Prozessdurchschnitt einer Folge von Chargen – nicht als Fehlerquote für eine einzelne Lieferung. Die Tabelle zeigt allgemeine Prüfstufe II, Einfachstichprobe, normale Prüfung.
| Chargengröße (Codebuchstabe) | Stichprobenumfang | AQL 1,0 – Annahme / Ablehnung | AQL 2,5 – Annahme / Ablehnung |
|---|---|---|---|
| 3.201–10.000 (Code L) | 200 | 5 / 6 | 10 / 11 |
| 1.201–3.200 (Code K) | 125 | 3 / 4 | 7 / 8 |
| 501–1.200 (Code J) | 80 | 2 / 3 | 5 / 6 |
2 von 80 annehmen – die Charge geht raus. Bei 3 stoppt sie.
Die Norm reguliert sich dabei selbst nach: Werden zwei von fünf aufeinanderfolgenden Chargen abgelehnt, wechselt die Prüfung auf verschärfte Regeln. Zurück zur Normalprüfung geht es erst, wenn fünf Chargen unter verschärften Bedingungen angenommen wurden. Die Vorgeschichte hält den Druck also aufrecht, bis der Prozess wieder stabil läuft.
Die Tabelle sagt trotzdem nicht die ganze Geschichte: Ein AQL-Plan sagt nichts darüber, welche Fehler zählen. Kritische, Haupt- und Nebenfehler tragen unterschiedliche AQL-Stufen, und diese Stufen zu wählen ist eine Einkaufsentscheidung – schriftlich, bevor die erste Charge versandt wird.
Worin unterscheidet sich die Erstmusterprüfung von der Maßstichprobe?
| Aspekt | Erstmusterprüfung | Maßstichprobe |
|---|---|---|
| Beantwortete Frage | Ist das Werkzeug richtig? | Hält die Charge? |
| Umfang | Jedes Maß der Zeichnung | Nur die Merkmale, die der Plan benennt |
| Stichprobe | Üblicherweise ein Teil je Kavität (branchenüblich) | Umfang aus dem AQL-Plan, zum Beispiel 80 Teile |
| Zeitpunkt | Nach der Werkzeugfreigabe, vor der Serienfertigung | Je Charge während der Fertigung |
| Messmittel | Brücken-CMM, 2D-Bildmessung | CMM, Bildmessung, Messschieber, Bügelmessschraube |
| Belegt | Werkzeugfähigkeit | Chargenkonsistenz |
Zwei Details entscheiden, ob das Erstmuster etwas wert ist. Messen Sie ein Teil je Kavität – ein Mittelwert über alle Kavitäten verdeckt genau die abweichende. Und prüfen Sie das Werkzeug vor dem ersten Schuss: Mehrkavitätenplatten werden bei uns auf der Anpassbank montiert und geprüft, bevor der Probespritzversuch überhaupt startet.
Ein sauberes Erstmuster mit schwachem Stichprobenplan lässt den Wiederholauftrag trotzdem ungeschützt. Beide Prüfungen sind ein Paar, keine Alternative.
Was sollte das Lastenheft zur Prüfung festhalten?
- Standard und Ausgabe benennen – zum Beispiel ISO 2859-1, allgemeine Prüfstufe II, Einfachstichprobe.
- Den AQL je Fehlerklasse festlegen – kritisch, Haupt-, Nebenfehler – als Zahl, nicht als Eigenschaftswort.
- Die Dokumente auflisten, die Sie behalten wollen: Erstmusterbericht, Protokoll der Maßstichprobe, Parameteraufzeichnungen je Charge, CMM-Daten.
- Messbedingungen dort festhalten, wo die Montage sie braucht – oder den Lieferanten bitten, seine zu nennen.
- Vereinbaren, was eine durchgefallene Charge auslöst: Nachprüfung unter verschärften Regeln, Sortieren oder Rücknahme.
Fünf Zeilen. Sie kosten weniger als ein Streitfall.
Grenzen dieser Angaben
Stichprobenzahlen beschreiben einen Plan, keine gemessene Charge: Reale Prüfergebnisse hängen zusätzlich von Teiltemperatur, Aufspannung und der Wahl des Messmittels ab – ein Teil kann am Prüfplatz anders ausfallen als an Ihrer Wareneingangsstelle. Welche Dokumente ein Programm begleiten, folgt der Vereinbarung im jeweiligen Lastenheft.
Umfang der Datenbasis und Drittangaben: Die Stichprobenzahlen sind ISO 2859-1:1999, Tabelle 2-A, entnommen einer Wiedergabe des SATRA Technology Bulletin (Mai 2020) und gegengeprüft an einer zweiten veröffentlichten AQL-Tabelle. Beides sind sekundäre Darstellungen der Norm – lesen Sie die Annahmezahlen für Ihre Chargen aus der Ausgabe von ISO 2859-1, die Ihr Vertrag nennt. Die sechsstufige Sequenz beschreibt unseren dokumentierten Ablauf nach dem Stand unserer Website vom 09.10.2026; das ist ein dokumentierter Prozess, keine auditierte Zertifizierung.
Was das für Ihre Anfrage bedeutet
Einkäufer nehmen einen Bericht an, weil „bestanden“ darauf steht, und streiten danach über einen Fehler, den der Plan ohnehin zugelassen hätte. Eine Zeile im Lastenheft beendet diesen Streit: Standard, Prüfstufe und AQL benennen – dann lesen beide Seiten dieselben Zahlen.
Eine angenommene Charge ist eine Charge, deren Fehlerrate Sie bei einer benannten Aussagewahrscheinlichkeit zu tolerieren bereit sind – die Annahmezahl ist Teil dessen, was Sie einkaufen.
Der Betrieb hinter diesem Nachweis, in Zahlen:
- Prüftechnik im Haus: Brücken-CMM, 2D-Bildmessung, Zugprüfmaschine
- Maschinenpark: 11 Spritzgießmaschinen von 80 bis 450 t
- Größte Einheit: 450 t (JSW) mit Entnahmeroboter
- Werkzeugfertigung: 5 CNC-Bearbeitungszentren, EDM, Flachschleifen
- Reaktionszeit: Angebot binnen 24 Stunden nach Erhalt der 2D-/3D-Zeichnungen
Wir unterstützen Einkäufer dabei, aus freigegebenen Mustern eine stabile Serienfertigung zu machen – Werkzeugbau, Probespritzversuch und CMM-gestützte Prüfberichte aus einem Haus. Gemessen | Protokolliert | Nachvollziehbar.
Schicken Sie uns Ihre 2D-/3D-Zeichnungen zusammen mit dem Prüfstandard, den Sie vertraglich führen wollen, an info@hongqiangmould.com – oder nutzen Sie den WhatsApp-Button auf jeder Seite. Innerhalb von 24 Stunden liegt ein Angebot bei Ihnen.
Häufige Fragen
Bedeutet ein bestandenes Prüfprotokoll, dass kein fehlerhaftes Teil versandt wurde? Nein. Jede Annahmestichprobe nach ISO 2859-1 ist darauf ausgelegt, eine festgelegte Zahl fehlerhafter Teile anzunehmen – bewusst. Bei AQL 1,0 nimmt eine Stichprobe von 80 Teilen aus einer Charge von 501–1.200 Stück noch 2 fehlerhafte Teile an und fällt erst ab 3 durch; ein Bestehen ist also eine Stichproben-Entscheidung, keine Null-Fehler-Zusage.
Wie viele Teile muss ich bei einer Charge von 1.000 Stück prüfen? Achtzig. Bei allgemeiner Prüfstufe II und Einfachstichprobe bekommt eine Charge von 501 bis 1.200 Stück den Codebuchstaben J, und das sind 80 Teile. Bei AQL 1,0 nimmt diese Stichprobe 2 Teile an und lehnt ab 3 ab; bei AQL 2,5 sind es 5 und 6. Die Werte stammen aus ISO 2859-1, Tabelle 2-A.
Worin unterscheidet sich die Erstmusterprüfung von der Maßstichprobe? Die Erstmusterprüfung klärt, ob das Werkzeug richtig ist – üblicherweise ein Teil je Kavität, gemessen gegen jedes Zeichnungsmaß, nach der Werkzeugfreigabe und vor der Serienfertigung. Die Maßstichprobe klärt, ob die Charge die Zeichnung noch hält – Umfang nach AQL-Plan, je Charge gezogen, geprüft werden nur die dort benannten Merkmale.
Was gehört ins Lastenheft zur Prüfung? Standard und Ausgabe, dann die Prüfstufe, dann der AQL je Fehlerklasse als Zahl – kritisch, Haupt- und Nebenfehler. Listen Sie auf, welche Dokumente Sie behalten wollen, und vereinbaren Sie schriftlich, was eine durchgefallene Charge auslöst. Fünf Zeilen im Lastenheft kosten weniger als ein Streitfall.