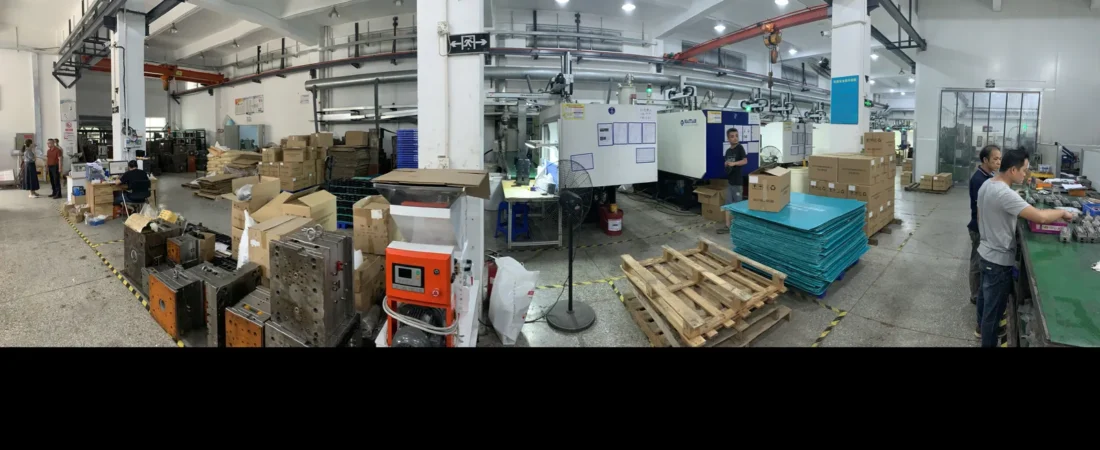
Die Schließkraft Ihres Spritzgusswerkzeugs folgt aus Projektionsfläche × Kavitätsdruck – nicht aus dem Teilgewicht. Anhand unseres Maschinenparks (11 Spritzgießmaschinen, 80–450 t) zeigen wir, wie Sie die Größenordnung in drei Schritten selbst abschätzen, welche Schließkraftbereiche für PP, ABS, PC und PA-GF branchenüblich sind und wann die 450-t-Maschine mit Entnahmeroboter ins Spiel kommt.
Viele Einkäufer schätzen den Maschinenbedarf ihres Bauteils nach dem Gewicht. Das ist verständlich – das Gewicht steht im CAD-Modell, es kostet nichts, es abzulesen. Andere gehen vom Bauteilvolumen oder von der Erfahrung mit einem ähnlichen Teil aus. Beide Wege führen oft in die falsche Maschinenklasse.
Der Widerspruch: Eine flache, große Abdeckung wiegt wenig und braucht trotzdem hohe Schließkraft. Ein massives, kompaktes Teil wiegt mehr und kommt mit weniger aus. Warum das so ist, entscheidet der Werkzeuginnendruck – und der wirkt auf die gesamte Projektionsfläche.
Wir haben deshalb vier Fragen beantwortet: Warum führt das Teilgewicht in die Irre? Wie rechnen Sie die Schließkraft Schritt für Schritt ab? Welche Schließkraftbereiche sind für gängige Harze branchenüblich? Und welche Baugröße fällt in unserer Maschinenpalette in welche Klasse?
Die Kurzantwort: Erst Projektion bestimmen, dann Harz-Druckbereich wählen, dann Sicherheitsreserve aufschlagen. Aber das sagt nicht die ganze Geschichte – die Details stehen in den folgenden Abschnitten.
Das Wichtigste in Kürze
- Schließkraft: Projektionsfläche × Kavitätsdruck – das Teilgewicht spielt keine Rolle.
- Rechenweg: Fläche in cm² × Druck in bar ÷ 981 = Schließkraft in t.
- Kavitätsdruck: branchenüblich 300–400 bar (PP) bis 500–800 bar (PA-GF30).
- Unser Park: 11 Spritzgießmaschinen von 80 bis 450 t; die 450-t-JSW-Maschine läuft mit Entnahmeroboter.
- Sicherheitsreserve: rund 20 % auf die Rechnung aufschlagen – unterdimensionierte Maschinen fluten oder blitzen.
Methodik
Dieser Text beruht auf zwei Datenquellen. Erstens unsere eigene Maschinenliste: 11 Spritzgießmaschinen mit Schließkräften von 80 bis 450 t – das ist eine Aufstellung aus unserem Fertigungsbereich, kein Datenbankauszug. Zweitens die branchenüblichen Kavitätsdruckbereiche für gängige Harze; diese Werte stammen aus allgemeiner technischer Literatur und Herstellerangaben, sind als Richtbereiche zu lesen und keine von uns im Labor nachgemessenen Werte. Wo ein Wert nicht aus unserem Betrieb stammt, steht ausdrücklich „branchenüblich” dabei. Die Rechnung folgt dem allgemeinen Prinzip Schließkraft = Projektionsfläche × Kavitätsdruck; der konkrete Koeffizient hängt vom Harz, vom Fließweg und vom Bauteil ab.
Warum das Teilgewicht in die Irre führt
Der Werkzeuginnendruck drückt während des Einspritzens und Nachdrückens auf jede Quadratmillimeter der Projektionsfläche des Formteils – und der Angussstangen. Öffnet sich die Trennebene auch nur ein Spalt, entweicht Kunststoff: Die Teilung flutet, Kanten blitzen. Diese Kraft skaliert mit der Fläche, nicht mit der Masse.
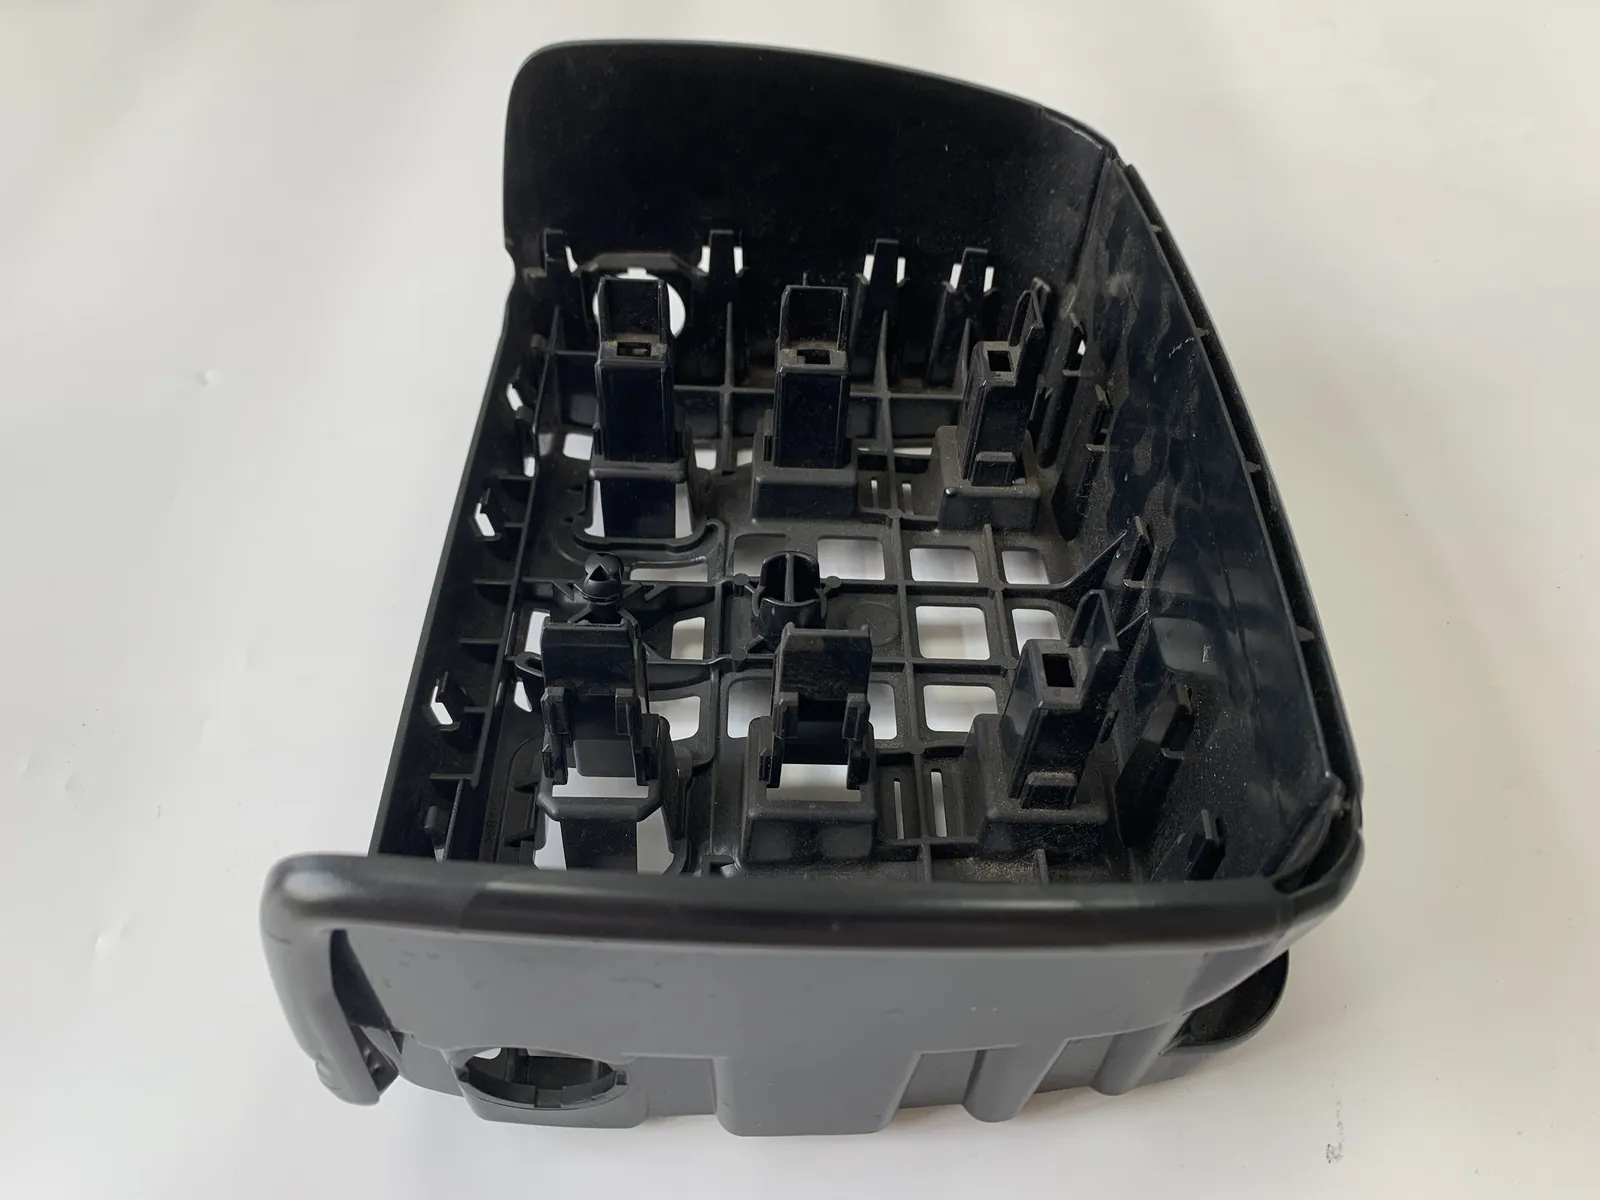
Ein Beispiel aus dem Alltag der Werkzeugprüfung: flache Gehäusedeckel mit großflächiger, dünner Wand. Ihr Gewicht ist bescheiden, ihre Projektion nicht. Genau solche Teile sind es, die auf einer unterschätzten Maschine zuerst Probleme machen. Umgekehrt läuft ein kompaktes, schweres Dickwandteil auf kleiner Schließkraft sicher, wenn seine Projektion klein bleibt.
Die Schließkraft folgt der Projektionsfläche – nicht dem Teilgewicht.
Wie Sie die Schließkraft abschätzen: eine Rechnung in drei Schritten
Schritt 1 – Projektionsfläche bestimmen: Umriss des Formteils in Öffnungsrichtung auf die Trennebene projizieren, inklusive Angusssystem. Ein flaches Teil von 120 mm × 80 mm ergibt rund 96 cm².
Schritt 2 – Kavitätsdruck wählen: Aus der Harzgruppe den Richtbereich entnehmen (Tabelle unten). Für ein Bauteil aus PA-GF30 setzen wir zur Abschätzung 600 bar an.
Schritt 3 – Umrechnen und Reserve aufschlagen: Schließkraft in t ≈ Fläche in cm² × Druck in bar ÷ 981. Für unser Beispiel: 96 cm² × 600 bar ÷ 981 ≈ 58,7 t. Mit rund 20 % Reserve landen Sie bei etwa 70 t – die kleinste Maschine, die das sicher trägt, liegt in der 80-t-Klasse.
Branchenübliche Kavitätsdruckbereiche als Ausgangspunkt:
| Harz | Kavitätsdruck (branchenüblich) | Typische Anwendung |
|---|---|---|
| PP | 300–400 bar | Dünne Verpackungs- und Gehäuseteile, Technikteile mit großflächiger Geometrie |
| ABS | 350–500 bar | Housings, Sichtteile, Trimmteile |
| PC | 500–700 bar | Steife, transparente oder dickwandige Funktionsteile |
| PA-GF30 | 500–800 bar | Tragende Strukturteile, glasfaserverstärkte Technikteile |
Die Spanne ist weit – Fließweg, Wanddicke und Angusslage verschieben den Druck innerhalb des Bereichs. Die Tabelle gibt also die Größenordnung, nicht das Ergebnis.
Welche Baugröße fällt in welche Maschinenklasse?
Unser Park spannt 80 bis 450 t ab – die Aufteilung ist damit grob so:
| Schließkraft-Klasse | Typische Bauteile (Richtungseinschätzung) | Hinweis aus unserem Park |
|---|---|---|
| 80–150 t | Kleine Gehäuse, Deckel, Anbauteile; ein- bis wenige Kavitäten | Einstiegsklasse für viele Elektronik- und Verbraucherprogramme |
| 150–250 t | Mittlere Funktionsteile, Mehrkavitäten-Werkzeuge, technisch geforderte Sichtteile | Hauptarbeitsbereich vieler Serienprogramme |
| 250–450 t | Großflächige oder tief ausgeformte Teile, strukturtragende PA-GF-Komponenten | Die 450-t-Maschine (JSW) läuft mit Entnahmeroboter für automatisierte Entnahme |
Zwei Einordnungen dazu: Erstens können wir auf jeder dieser Maschinen die gefertigten Teile mit unserer Koordinatenmessmaschine (CMM) gegen das 3D-Modell prüfen – die Maschinenklasse ändert nichts an der Messung. Zweitens läuft die Entnahme über den Roboter nur auf der 450-t-Ebene; für Programme mit Automationsanforderung ist das ein hartes Kriterium.
Grenzen dieser Angaben
Laborwert und Serienprozess liegen auseinander: Die Kavitätsdruckbereiche sind branchenübliche Richtwerte aus allgemeiner technischer Literatur – wir haben sie nicht für jedes Harz in eigenen Versuchsreihen nachgemessen. Fließweg, Wanddicke, Angusslage und Nachdruckprofil verschieben den tatsächlichen Bedarf im Einzelfall spürbar.
Umfang unserer Datenbasis: Die Maschinenzahlen (11 Maschinen, 80–450 t, JSW 450 t mit Entnahmeroboter, 5 CNC) stammen aus der öffentlichen Beschreibung unseres Fertigungsbereichs, nicht aus einer Drittauditierung. Wir listen zusätzlich keine Tischaufnahmemaße und Schusshubvolumen pro Maschine – deshalb ist die Klassenzuordnung eine Richtungsaussage, und die verbindliche Prüfung erfolgt in der DFM vor Werkzeugfreigabe.
Was das für Ihre Anfrage bedeutet
Der schnellste Weg zur richtigen Maschinenklasse: Schicken Sie uns das 3D-Modell (oder die 2D-Zeichnung) mit der Harzangabe – die Projektionsfläche und der Druckbereich ergeben sich daraus, und wir ordnen das Teil der Maschinenklasse zu, in der es stabil läuft. Wenn das CAD-Modell ein großflächiges Teil zeigt, prüfen wir zuerst die Schließkraftfrage und erst danach Zyklen- und Stückzahlfragen – in dieser Reihenfolge ersparen Sie sich Runden von Angebotskorrekturen.
Erst die Fläche, dann der Druck, dann die Reserve: Diese Reihenfolge sortiert Ihr Teil vor der ersten Rückfrage in die richtige Maschinenklasse.
Wir bringen Spritzgussprojekte von der Zeichnung bis zur stabilen Serie: Konstruktion und Bau des Werkzeugs, Probespritzversuch, Messprotokoll – alles im eigenen Haus. Präzise | Wiederholbar | Termintreu.
Schicken Sie uns 2D-/3D-Zeichnungen und Harzangabe; die Kalkulation liegt binnen eines Arbeitstages bei Ihnen.
Häufige Fragen
Wie berechne ich die Schließkraft für mein Spritzgussteil? Über die Projektionsfläche: Fläche in cm² × Kavitätsdruck in bar ÷ 981 ergibt die Schließkraft in t. Den Druck entnehmen Sie der Harzgruppe (branchenüblich 300–800 bar), dann schlagen Sie rund 20 % Reserve auf. Für eine verbindliche Auslegung zählt die DFM-Prüfung mit Fließweg und Wanddicke.
Reicht das Teilgewicht für die Maschinenauswahl? Nein. Das Gewicht sagt nichts über die Fläche, auf die der Werkzeuginnendruck wirkt. Ein flaches, leichtes Bauteil braucht mehr Schließkraft als ein kompaktes, schweres – deshalb führt die Gewichtsabschätzung regelmäßig in die falsche Maschinenklasse.
Welche Maschinengröße braucht ein Gehäuseteil aus PA-GF30? Beispielrechnung: 96 cm² Projektionsfläche × 600 bar ÷ 981 ≈ 58,7 t, mit Reserve rund 70 t – also die 80-t-Klasse. Größere Projektionen oder Mehrkavitäten-Werkzeuge verschieben das Ergebnis entsprechend nach oben; unsere Palette deckt 80 bis 450 t ab.
Was passiert, wenn die Schließkraft zu klein gewählt wurde? Die Trennebene öffnet sich unter dem Werkzeuginnendruck: Die Teilung flutet, Grate (Blitze) entstehen an den Trennkanten, Maße driften. Deshalb rechnen wir vor der Freigabe jede Schließkraftauslegung in der DFM nach – nachträglich umziehen kostet Zeit, die man mit einer Reserve von rund 20 % spart.