Latest posts
-
Eingelagerte Werkzeuge rosten durch Kondensat, nicht durch die Lagerdauer: Fünf Prüfungen vor dem ersten Schuss (ISO 8502-4)
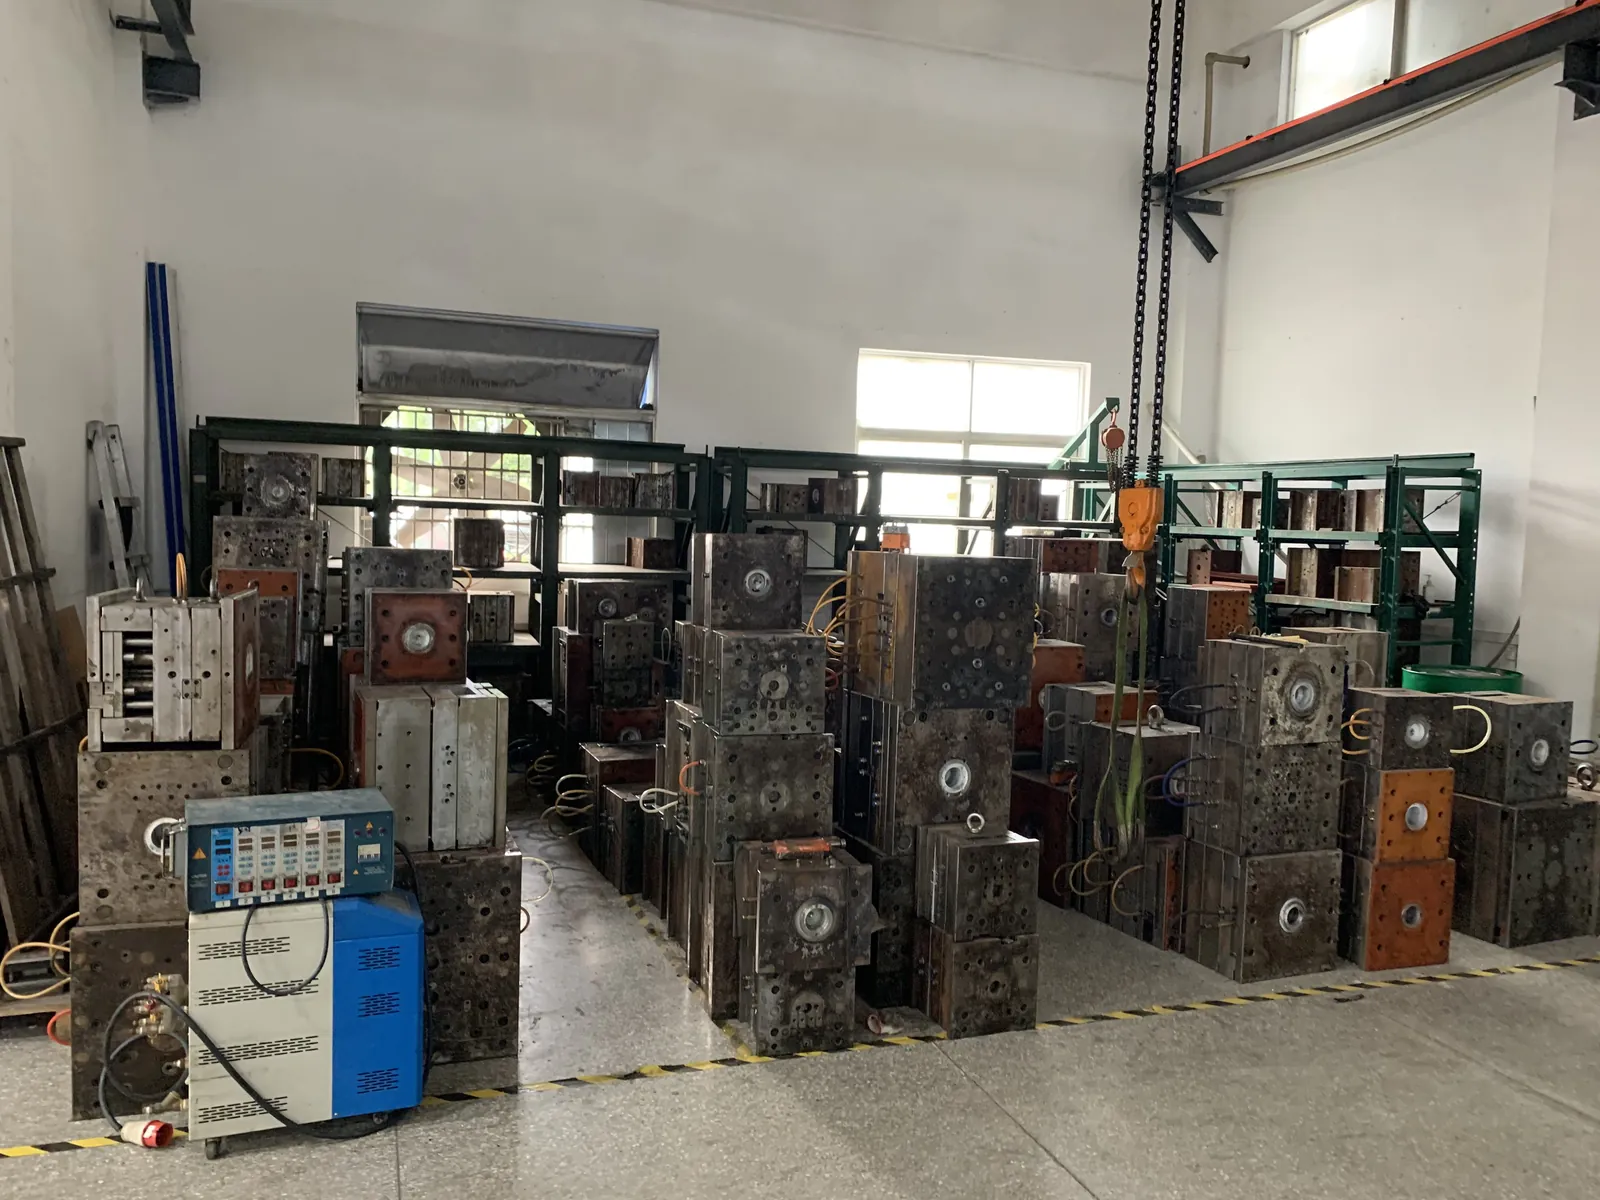
Wir helfen Einkäufern, Spritzgusswerkzeuge zwischen zwei Programmen einsatzbereit zu halten. Nicht die Lagerdauer greift den Stahl an, sondern Kondensat: Bei 26 °C und 80 % relativer Feuchte liegt der Taupunkt bei 22,3 °C – ein ruhendes Werkzeug mit 24 °C Oberfläche hält nur 1,7 °C Abstand zur 3-°C-Regel. Fünf Prüfungen entscheiden über den ersten Schuss.
-
AQL-Stichprobe und Prüfprotokoll: Ein bestandenes Ergebnis ist keine Null-Fehler-Zusage (n = 80, ISO 2859-1)
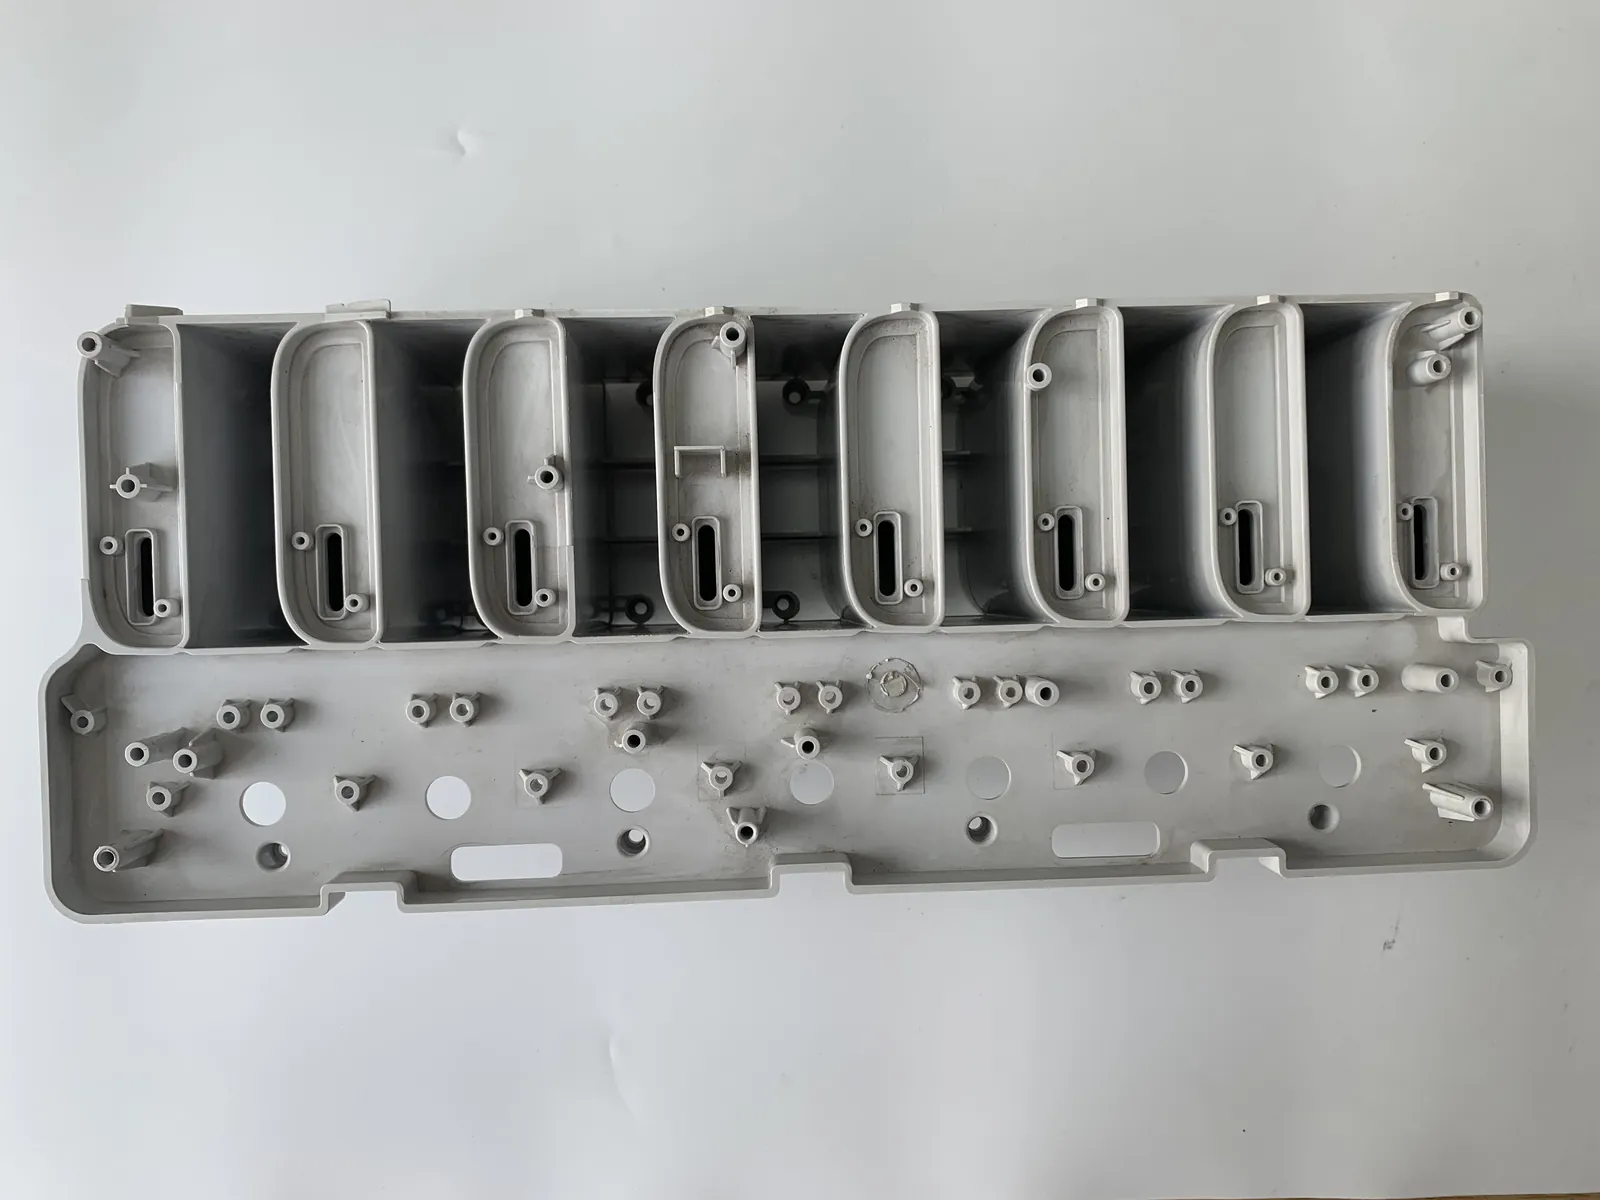
Wir helfen Einkäufern, aus freigegebenen Mustern eine belastbare Serie zu machen: Werkzeugbau, Probespritzversuch und CMM-gestützte Prüfberichte aus einem Haus. Nach ISO 2859-1 nimmt eine Stichprobe von 80 Teilen aus einer Charge von 501–1.200 Stück bei AQL 1,0 noch 2 fehlerhafte Teile an: ein bestandenes Prüfprotokoll ist eine Stichproben-Entscheidung, keine Null-Fehler-Zusage. Hier steht, welche Prüfung welchen…
-
Lieferzeit Spritzgusswerkzeug: Drei fehlende Angaben setzen die 45-Tage-Uhr zurück (11 Maschinen, 80–450 t)
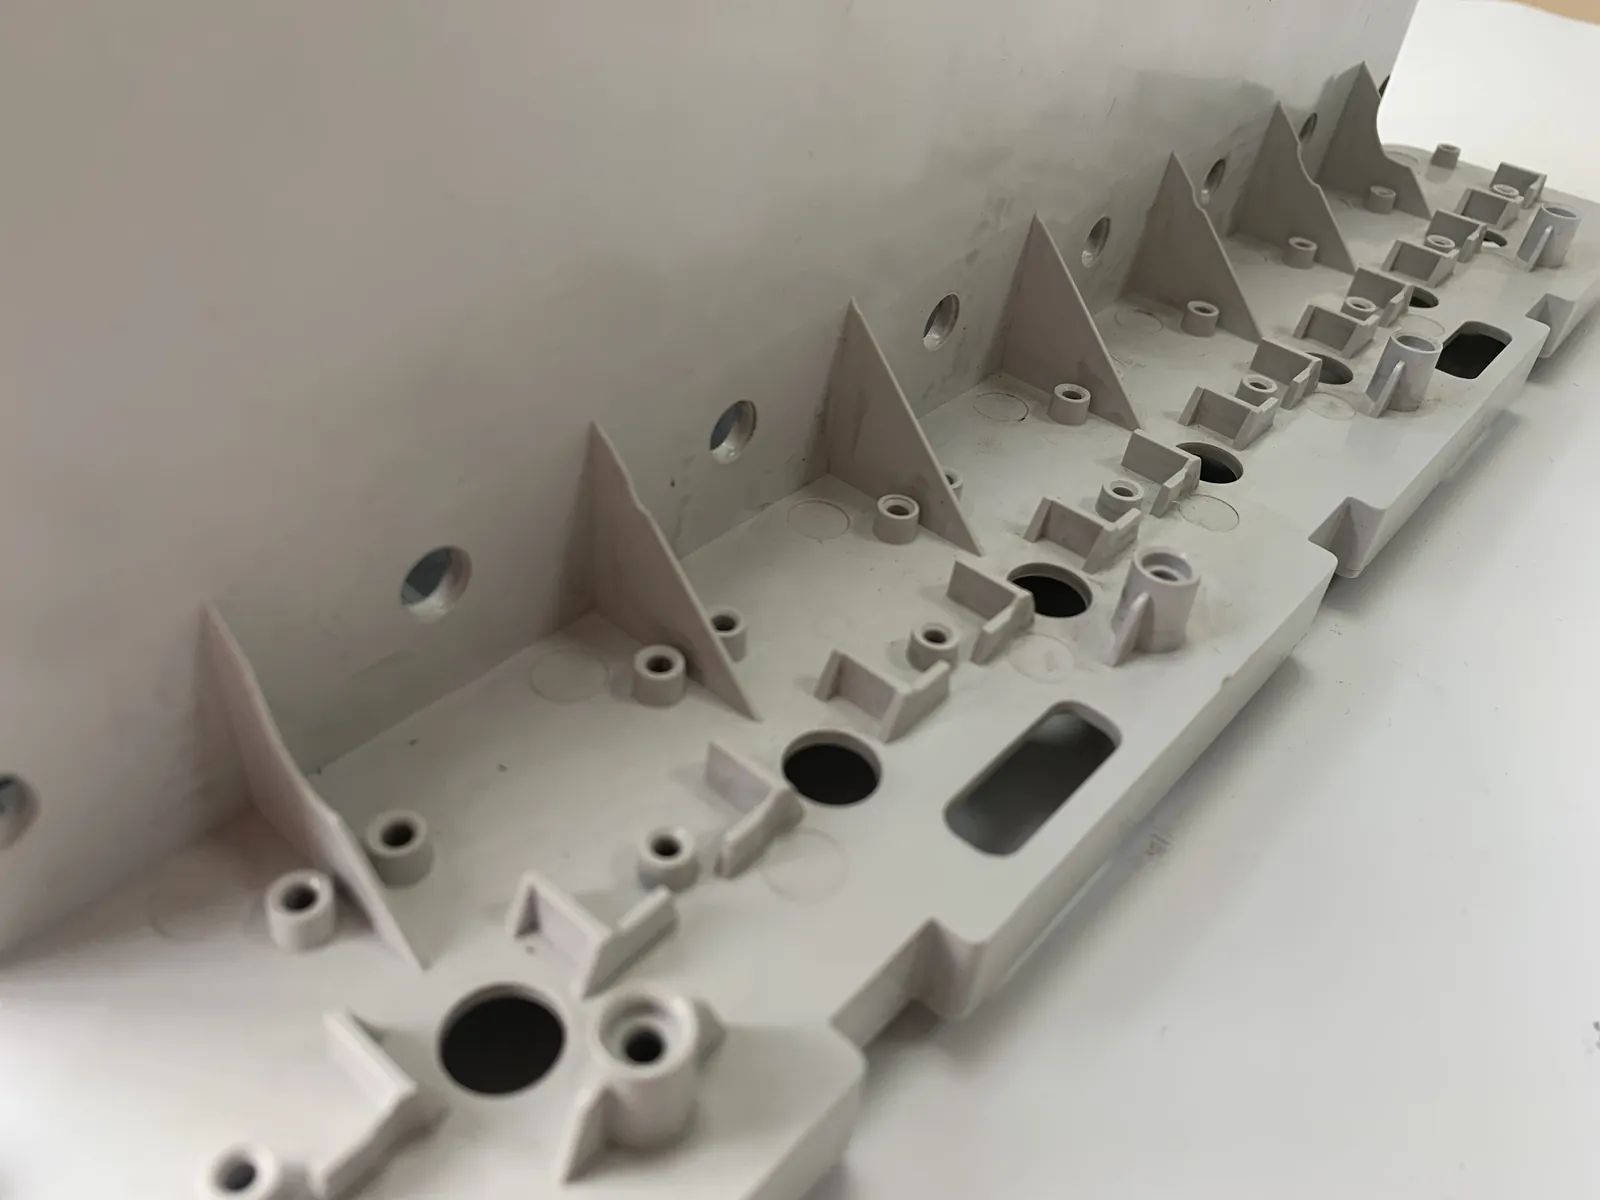
Die Lieferzeit für ein Spritzgusswerkzeug beginnt mit der Zeichnungsprüfung – nicht mit Ihrer ersten E-Mail. Ein kleines Werkzeug liegt typisch bei rund 45 Tagen, gefertigt auf 11 Spritzgießmaschinen von 80 bis 450 t. Drei Angaben entscheiden, ob dieser Wert hält: Materialziel, Jahresvolumen und Prüfstandard.
-
Werkzeugstahl-Auswahl: Was Rezyklat und Glasfaser am Werkzeug verändern
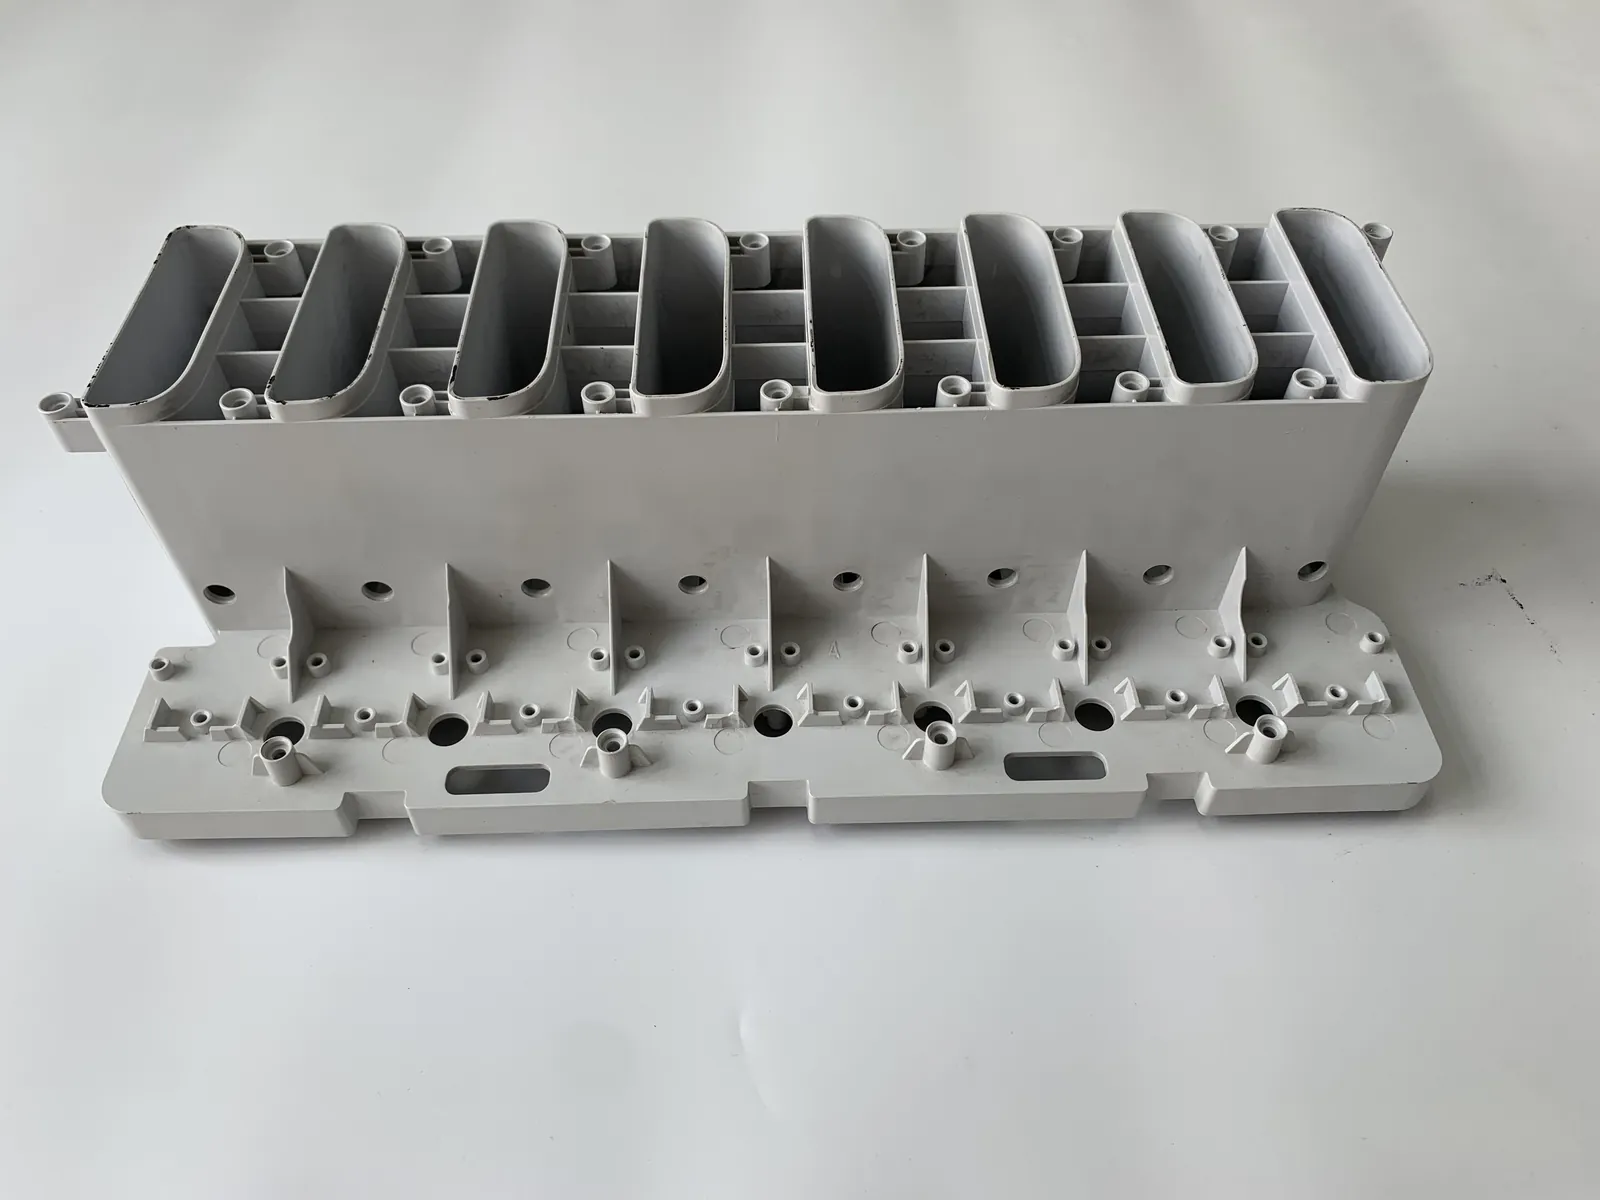
Der Werkzeugstahl wird aus dem Harz-Lastenheft abgeleitet, nicht aus dem Katalog. Glasfaser wirkt abrasiv an Anguss und Trennlinien, Rezyklat belastet Korrosion und thermische Ermüdung – welche Stahlfamilien branchenüblich passen und warum Zertifikate und Vorabprüfung den Stahl nachweisbar machen.
-
Schließkraft wird durch die Projektionsfläche bestimmt – nicht durch das Teilgewicht (11 Maschinen, 80–450 t)
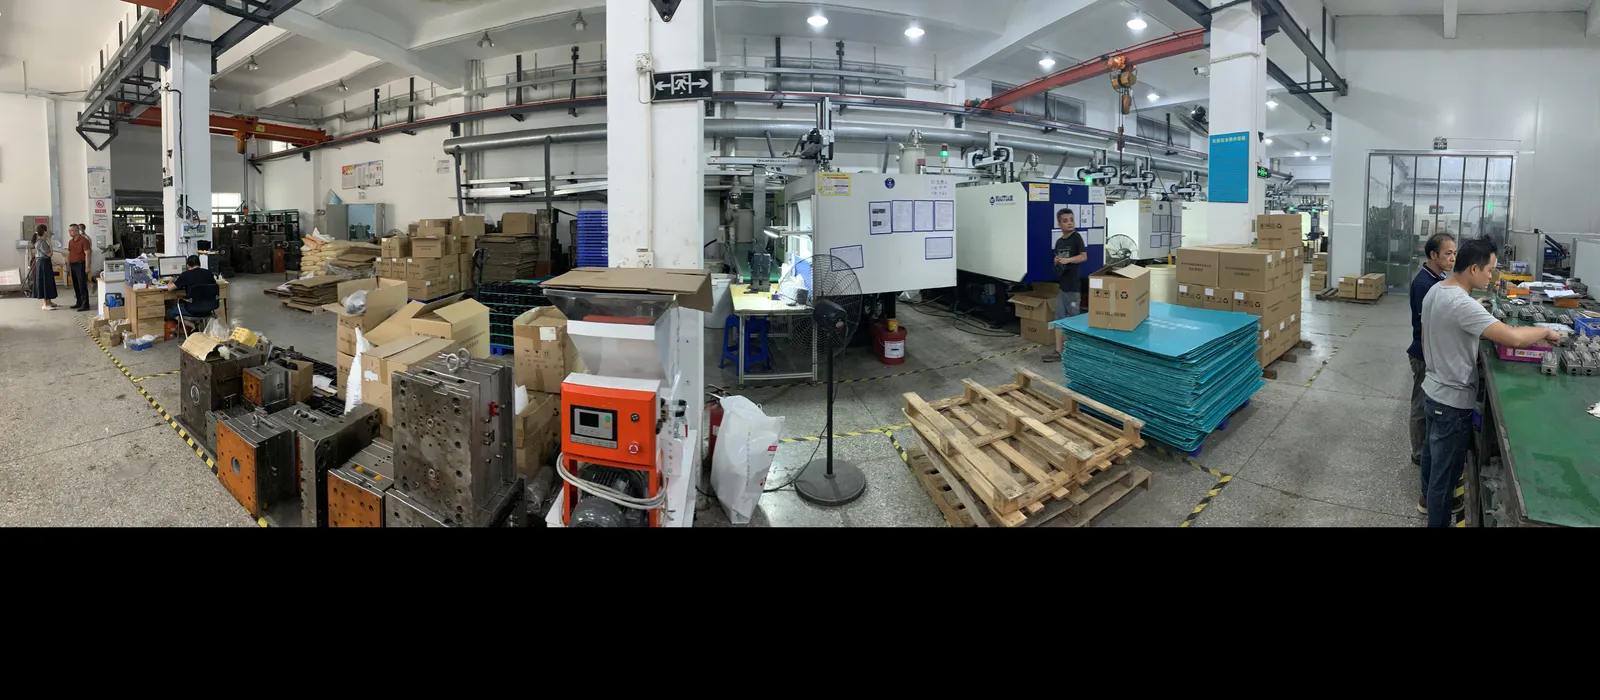
Die Schließkraft folgt aus Projektionsfläche × Kavitätsdruck – nicht aus dem Teilgewicht. Wie Sie die Größenordnung in drei Schritten abschätzen, welche Druckbereiche für PP, ABS, PC und PA-GF branchenüblich sind und welche Baugröße in welche unserer 11 Maschinen (80–450 t) fällt.